
Spør en emballasjeingeniør hva som får en parfymeflaske til å føles pålitelig, og svaret er ikke glasset. Det er pumpen. En aluminiumsparfymespraypumpe må fungere innenfor stramme toleranser: skallet, kragen og de indre ventildelene må justeres til en brøkdel av en millimeter, ellers lekker pumpen, sprayer ujevnt eller mister priming. Å forstå hvordan disse pumpene er laget hjelper kjøpere med å evaluere leverandørens kapasitet, sette realistiske kvalitetsforventninger og unngå emballasjefeil på fyllelinjen.
En aluminium parfyme spraypumpe er ikke et enkelt materiale eller en enkelt prosess. Det er en sammenstilling av metall-, plast- og elastomerdeler. Aluminiumskallet, kragen og hetten er vanligvis laget av metallspole eller emne; stempelet, stammen og aktuatordysen er sprøytestøpt plast; fjæren og kulen i ventilen er rustfritt stål; og tetningspakningen er laget av en elastomer som er kompatibel med duftformuleringer.
Hvert materiale er valgt for en bestemt jobb. Aluminium gir pumpen strukturell stivhet og en førsteklasses finish. Plast gir lavfriksjonsbevegelse og presis målegeometri. Rustfritt stål gir jevn fjærkraft. Kombinasjonen av disse materialene bestemmer hvor mange mikroliter duft som dispenseres, hvor mye kraft som trengs for å presse aktuatoren, og om pumpen forblir lekkasjefri under frakt og lagring.
De fleste pumpeskall av aluminium starter som en flat skive kuttet fra en spole. Et trykk dyptrekker platen til en kopp, og tegner og trimmer den deretter for å nå måldiameteren og veggtykkelsen. Den samme stemplings- og formingsevnen produserer aluminiumskrager og -hetter. Intern aluminiumstempling er en av grunnene til at en produsent kan kontrollere veggtykkelsen før pumpen monteres.
Hvis veggtykkelsen varierer med noen få hundredeler av en millimeter, kan ikke krympen skape en jevn forsegling rundt flaskehalsen. Grader på felgen kan skade pakningen. Overflateriper kan bli synlige etter anodisering. Disse problemene løses best på stemplingsstadiet, ikke etter at pumpen er montert.
Crimppumper er avhengige av skallets evne til å deformeres rundt en glasshals uten å sprekke. Den indre diameteren til skallet, dybden på krympen og tilstanden til felgen må alle kontrolleres. Skruepumper trenger derimot nøyaktig utformede gjenger som matcher flaskefinishen.
Et eksempel på denne formede aluminiumskonstruksjonen er 20mm aluminiumsskrue parfyme fin tåkepumpesprøyte , som kombinerer en ytre diameter på 20,8 mm med et gjenget aluminiumshus.
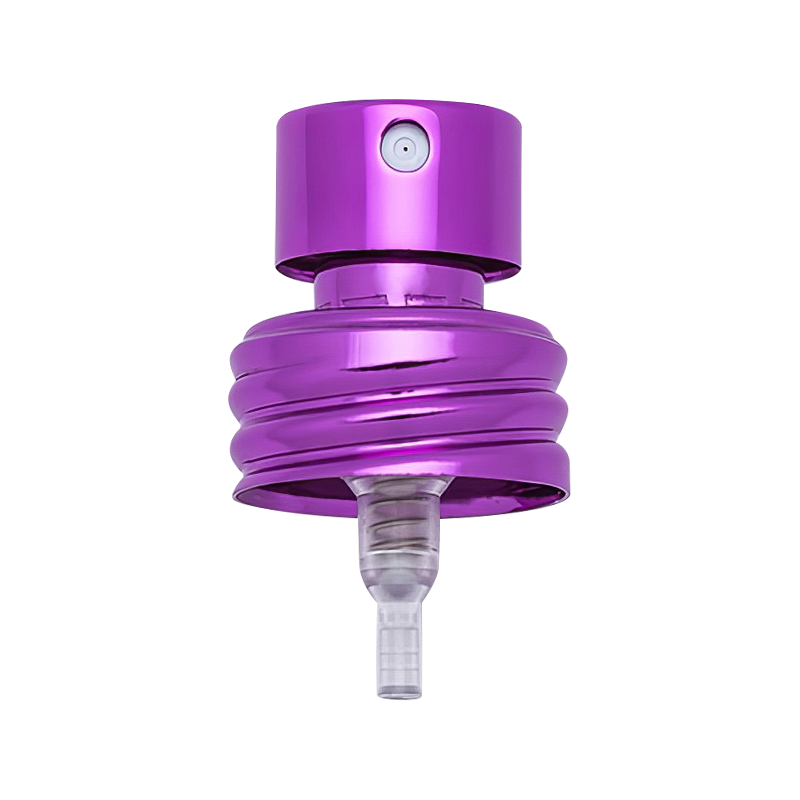 Tilpasset XY-LK-20.8CK 20mm aluminiumsskrue parfyme fin tåkepumpe sprøyte OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. spesialiserer seg på spesialtilpasset og engros XY-LK-20.8CK 20 mm aluminiumskrue parfyme fin tåkepumpe ... Se produkt →
Inne i aluminiumsskallet er pumpemekanismen: et stempel, en stamme, en kuleventil, en fjær og et dykkerør. De fleste av disse interne komponentene er av plast og produseres ved sprøytestøping. Deres dimensjonsnøyaktighet bestemmer doseringen per spray.
Duftpumper beskrives ofte av ytelsen, for eksempel et standard slag på 90 mikroliter. Dette tallet kommer fra diameteren til målekammeret og den effektive slaglengden. Et litt overdimensjonert stempel kan øke friksjonen; en underdimensjonert kan tillate væske å omgå kammeret. Riktig sprøytestøping holder delens geometri stabil over store produksjonsserier.
Selv et lite blink på stempelkanten kan gjøre en pumpe vanskeligere å trykke eller få den til å feste seg. Et skjevt pumpehus kan la luft komme inn i målekammeret, noe som får pumpen til å miste priming etter noen få spray. For merker som bruker høyetanolformuleringer, må plasten også motstå kjemisk hevelse eller sprekkdannelse.
Pakningen og fjæren er like viktige. Pakningen tetter området der pumpen er festet til flasken, og fjæren gir returkraften etter hver spray. Begge må overleve kontakt med parfymeoljer, etanol og eteriske oljer. En pumpe som fungerer i vann kan svikte i et hardt duftkonsentrat, og derfor er testing av materialkompatibilitet en del av utviklingsprosessen.
Etter forming går aluminiumsdeler gjennom anodisering. Denne elektrokjemiske prosessen skaper et tett oksidlag på metalloverflaten. Laget forbedrer hardheten, beskytter mot korrosjon og absorberer fargestoff for gull, sølv, svart, rosa gull eller tilpassede merkefarger. For parfymeemballasje er anodisering mer enn et kosmetisk trinn; det er hovedbarrieren mellom bart aluminium og miljøet.
En dårlig anodiseringsjobb kan forårsake fargefeil, oksidasjonsmerker eller matt overflate over tid. Kjøpere bør inspisere prøvene under de samme lysforholdene som de vil bruke for sluttproduktet. A veiledning for å forhindre oksidasjons- og friksjonsmerker på anodiserte krager forklarer hvordan overflatekvaliteten opprettholdes gjennom håndtering og pakking.
For dekorative metalldeler, a gull eller sølv anodisert parfyme trappet krage viser hvordan det samme aluminiumssubstratet kan levere svært forskjellige visuelle finisher avhengig av anodiseringsprosessen.
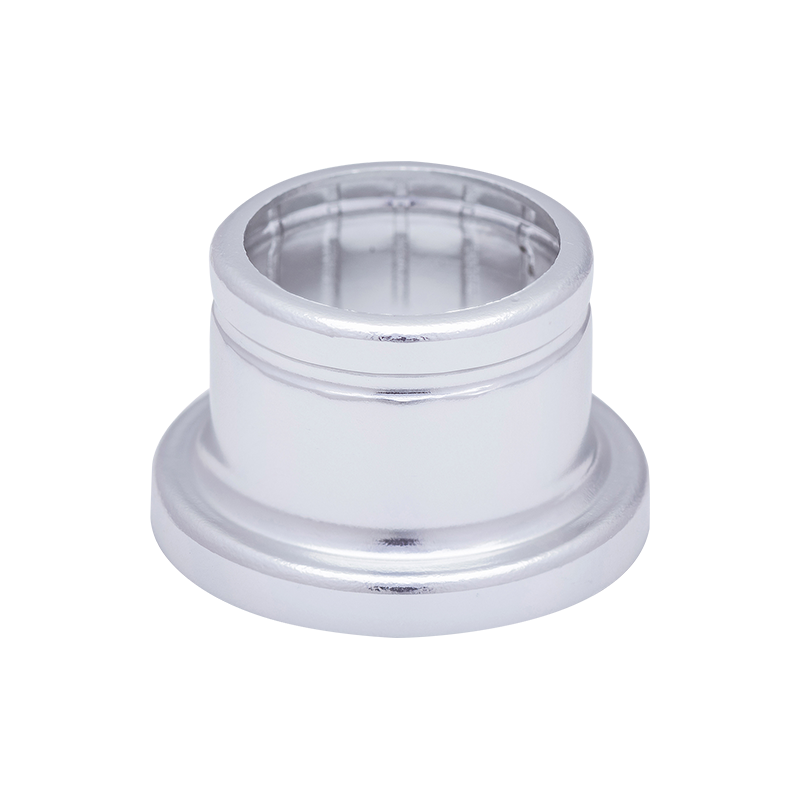 Egendefinert XY-ZT-17.3*14DBSNG Gull/sølv parfymehettehalsbånd i aluminium med trappetrinn Zhangjiagang XinYe Chemical Sprayer Co., Ltd. spesialiserer seg på spesialtilpasset og engros XY-ZT-17.3*14DBSNG Gull/sølv parfymehettehalsbånd aluminium... Se produkt →
Montering er der presisjon blir til ytelse. Plastpumpehuset settes inn i aluminiumsskallet, fjæren og kulen er plassert, stammen og aktuatoren er på linje, og dypprøret er montert. Den endelige festemetoden avhenger av pumpestilen.
Krympepumper presses mekanisk på glassflaskehalsen, og skaper en tetning gjennom metalldeformasjon. Krympeløse pumper unngår den deformasjonen, noe som kan forenkle noen fyllingslinjer, men krever en annen pakningsstrategi. Skru pumpene fast på halsen og er lettere å fjerne og sette på igjen.
For en 15 mm hals, en 15 mm crimp parfyme fin tåkepumpesprøyte med kortere kropp er et kompakt valg. Flere detaljer om oppførselen til denne kategorien kan finnes i en oversikt over FEA15 crimp pumpeteknologi for parfyme- og kosmetikksprøyter .
 15 mm FEA15 Crimp parfymepumpesprøyte for automatisk duftfylling Høykonsistent 15 mm krympeparfymepumpe med kortere aktuatorvandring, optimalisert for automatiserte tappelinjer. Sikrer pålitelig dosering og... Se produkt →
Automatisert montering reduserer variasjonen, men bare hvis prosessen er riktig satt opp. Krympedybde, fjærseter, pakningsplassering og aktuatorjustering må alle kontrolleres innenfor trange grenser. Hvis krympen er for løs, lekker pumpen. Er den for tett kan pakningen kuttes, og flasken kan sprekke under montering.
Tabellen nedenfor oppsummerer de viktigste produksjonsstadiene, parameterne som betyr noe og feilene som kan oppstå når kontrollen tapes.
| Scene | Nøkkelparametere | Kvalitetsrisiko |
|---|---|---|
| Aluminiumsstempling | Veggtykkelse, diameter, overflatefinish | Inkonsekvent veggtykkelse, riper, grader |
| Sprøytestøping | Delmål, overflatefinish | Vridning, blits, blokkerte dysekanaler |
| Anodisering | Oksydlagtykkelse, fargekonsistens | Fargefeil, dårlig vedheft, korrosjon |
| Montering | Krympedybde, fjærsete, pakningsplassering | Lekkasje, løs aktuator, inkonsekvent sprayeffekt |
| Testing | Prime volum, slagkraft, sprøytemønster | Avviste enheter som kan forurense fyllingslinjer |
For skruelukkinger gjelder de samme prinsippene. Aluminiumsskallet kan ha gjenger som matcher en standardisert finish som 13/415 eller 18/410. Kjøpere som trenger å forstå hvordan disse formatene oppfører seg i praksis kan lese hvordan aluminiumsskrue fin tåkepumpesprøyter har utviklet seg fra teknologiiterasjon til markedsmønster .
Kvalitetskontroll i produksjon av aluminiumsparfymespraypumper er ikke en sluttkontroll. Det skjer på tvers av stempling, støping, anodisering og montering. En produsent med dedikert QC- og FoU-personell kan måle komponentdimensjoner, teste sprayvolum og se etter lekkasjer før pumpen når fyllelinjen.
XinYe Chemical Sprayer driver tre produksjonsbaser som til sammen dekker 100 000 kvadratmeter land og 250 000 kvadratmeter gulvareal, med mer enn 600 ansatte. Nærmere 100 ansatte jobber med kvalitetsledelse og teknisk utvikling. Selskapet opplyser også at dets kvalitetsstyringssystem er ISO9001-2008 sertifisert. Produksjonskjeden inkluderer aluminiumsstempling, sprøytestøping, aluminiumanodisering og automatisert montering, som gir kjøpere en enkelt ansvarlig kilde for kritiske pumpekomponenter.
Når du vurderer leverandører, sjekk disse punktene:
Å forstå produksjonsprosessen setter disse spørsmålene i sammenheng. En pumpe som feiler i testing er vanligvis ikke en tilfeldig defekt; det er et resultat av et toleranseproblem ved stempling, støping eller montering. Ved å stille de riktige spørsmålene kan kjøpere velge en leverandør hvis prosess er like presis som selve pumpen.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: No.3, Xiangqun Road, Leyu, Zhangjiagang.


